
Herta kolið sem framleitt er úr sprengingar sintunarferli kola og blý-sinkblönduðs þykkni er brotið með margra-þrepa mulningarferli. Eftir fyrstu tvö mulningarþrepin er hluti af hæfu heitu sintunarblokkinni sendur beint í sprengiofninn og flestir af hæfum sintrunarblokkum sem eftir eru og efnið undir skjánum er brotið í gegnum seinni tvö mulningsþrepin til að framleiða skilaefnið sem uppfyllir kröfur um ákveðinn kornastærð. Undanfarin ár, í járnframleiðsluferlinu, til að bæta minnkunarhæfni háofns og koma í veg fyrir aðskilnað agna, og styrkja framleiðslu, hafa verið settar fram ákveðnar kröfur um kornastærð hertu blokkar sem fer inn í háofninn, þannig að fjölþrepa mulningarferlið er einnig tekið upp. Oita First hertuverksmiðjan, nýbyggð og tekin í notkun í Japan árið 1972, krefst þess að hertu blokkastærðin í háofninn sé ekki meiri en 35 mm og notar þriggja-þreps mulningarferli og virkt sintusvæði hertuvélarinnar er 5×80 metrar.
2. Steinefnastærðarmenngeta stjórnað hæfri blokkastærð vel, þannig að þau eru notuð í öðru stigi mulning.
Nútíma stór-hreinsunarstöðvar krefjast stöðugrar framleiðslu á hertukerfum. Hitastig hertu blokkarinnar í steinefnastærðum getur náð 650 ~ 750 gráður og vinnuskilyrði eru mjög erfið. Vegna hás hitastigs hertu blokkarinnar og slípiefnisins er mjög auðvelt að klæðast tönnplötu crusher, sem hefur alvarleg áhrif á eðlilega notkun crusher. Þess vegna er nauðsynlegt að leita að eins konar efni með mikla slitþol gegn háhita hertu blokk, til að lengja endingartíma crusher tannplötu; Á hinn bóginn er einnig nauðsynlegt að nota aftengjanlega tannplötu tengibyggingu til að laga sig að tannplötunni sem auðvelt er að hlaða og afferma og skipta um. Til að tryggja eðlilega notkun legra ætti einnig að reyna að draga úr eða koma í veg fyrir áhrif heitra efna á legur. Vegna þess að crusher vinnur með höggi og brattum titringi er togsveiflan mjög stór, þannig að ytri kraftmikil álag tannrúllunnar eykst verulega, svo það er nauðsynlegt að bæta við hlekk í kerfinu sem getur í raun dregið úr áhrifum bratta titrings. Í því ferli að herða framleiðslu er óhjákvæmilegt að aðskotaefni komist inn í mulningsvélina. Til þess að draga úr bilun í „vals“ er þess krafist að tvöföldu steinefnastærðarnir hafi mikla „útlendingaflutningsgetu“. Og til að koma í veg fyrir "vals" bilun sem stafar af mikilli ofhleðslu aflgjafa af völdum hættunnar. Heitu sintrunarblokkin stór tvöföld steinefnastærðartæki sem hannaðir eru af okkur fyrir súrálsframleiðslu hafa leyst ofangreind vandamál með góðum árangri og hafa náð góðum árangri eftir margra ára rekstur í verksmiðjunni.
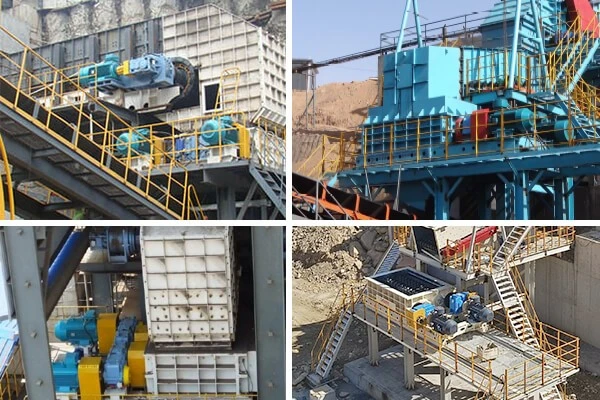
Helsta ráðstöfunin til að bæta slitþol tannplötunnar er að auka hörku tannplötunnar. Þess vegna þarf efni sem enn hefur ákveðna "rauða hörku" við vinnuskilyrði 650 ~ 700 gráður. Hátt mangan austenítískt stál þolir högg og mikla þrýstingskrafta sem skref til að bæta "rauða hörku". Króm mangan köfnunarefni austenítískt stál er háhita and- oxunarstál, eftir meðhöndlun í föstu lausn hefur háhita vélrænni eiginleika, en undir áhrifum háhita í langan tíma, vegna "annar fasa" úrkomu og hitauppstreymi, sérstaklega á bilinu 800 ~ 900 gráður er mest ákafur.steinefnamælingarstarfa við 650 til 700 gráður C. Við stjórnum einnig innihaldi króms og kísils í efninu sem neðri mörk til að búast við því að það hafi tilhneigingu til að eldast hart og brothætt á sama tíma og það viðheldur viðeigandi seigju. Nýttu fullkomlega öldrun brothættu tannplötuefnisins við vinnuskilyrði tannrúllunnar til að bæta slitþol hitauppstreymisefnisins, þannig að við veljum tvær tegundir af efnum, þar sem efnasamsetningin er sýnd í töflu 2. Eftir tveggja ára notkun í framleiðslu eru áhrifin góð, meðalslitshraðinn á mulningarplötutönnunum fer ekki yfir 1 (mm/mánuði). Tannrúllan samanstendur af átta-hliða rúlluhluta og fjarlægjanlegri tannplötu (2A). · Myljandi tannplatan og rúlluhlutinn eru tengdir með boltum. Boltarnir og rærurnar eru úr lágu-kolefniskrómi-mólýbdenperlítstáli til að koma í veg fyrir að tengingin losni vegna slökunar á álagi. Til að vega upp á móti hitauppstreymi er diskfjöður bætt við boltatenginguna.
Við ákveðnar aðstæður mun það fljótt framleiða vinnuherðingu, sem er mjög-slitefni. Hins vegar, eftir að þetta efni hefur verið hert með vatni og síðan endurhitað í 550 ~ 750 gráður, er karbíðið sem er uppleyst í austeníti fellt út aftur og hörku og mýkt stálsins minnka verulega, sem leiðir til hörð og brothætt fyrirbæri. Þar sem króm er sterkur karbíðmyndandi þáttur, er búist við því að bæta við viðeigandi magni af króm í hátt manganstál til að útrýma áhrifum háhitaskilyrða á áreiðanleika leguaðgerða og aðalás og legusætið neyðist til að kólna með vatni á sama tíma. Hola skaftið er búið tveimur úðabyssum, önnur þeirra er föst og hin hreyfist með hreyfanlegum kefli.Steinefnastærðarmennhafa miðlægt gegnumgat í aðalskaftinu sem hefur hagstæð áhrif á temprunarferlið.